Novi stroji so v veliki meri že zasnovani s funkcijami povezljivosti. Proizvodni podatki se zbirajo levo in desno, včasih zgolj zaradi našega človeškega nagona po kopičenju. Enke in ničle v podatkovnih centrih, ki osrečujejo vodstvo in se dejansko ne uporabljajo pri odločanju v proizvodnih obratih. Za pridobivanje podatkov z novejših strojev imamo na splošno več možnosti, čeprav lahko omejitve proizvajalcev, licenciranje, konfiguracija omrežja in dostopi še vedno zapletejo ta proces.
Ampak to je le fantazija, ki velja le v popolnoma novih tovarnah. Večina proizvodnih linij praviloma vsebuje opremo, ki zanesljivo deluje že zadnjih 20 let ali več, a še vedno počne točno to, kar podjetje potrebuje, zamenjava pa se enostavno ne splača. Pridobivanje pravih proizvodnih podatkov iz takšnih starih strojev včasih zahteva bolj ustvarjalen pristop kot samo »priklop na krmilnik in povezavo na internet«.
Obstaja pa še en vidik starih strojev, o katerem redko govorimo. Njihov izkušeni operater. Dajmo mu ime Franc. Pozna stroj in vse njegove muhe. Ve, kako se obnaša, kakšne spremembe so bile narejene z leti, kaj gre po navadi narobe in kateri parametri so dejansko pomembni za njegovo nemoteno delovanje. Je interna knjižnica znanja, ki je ne smemo spregledati med izvajanjem projekta povezljivosti.
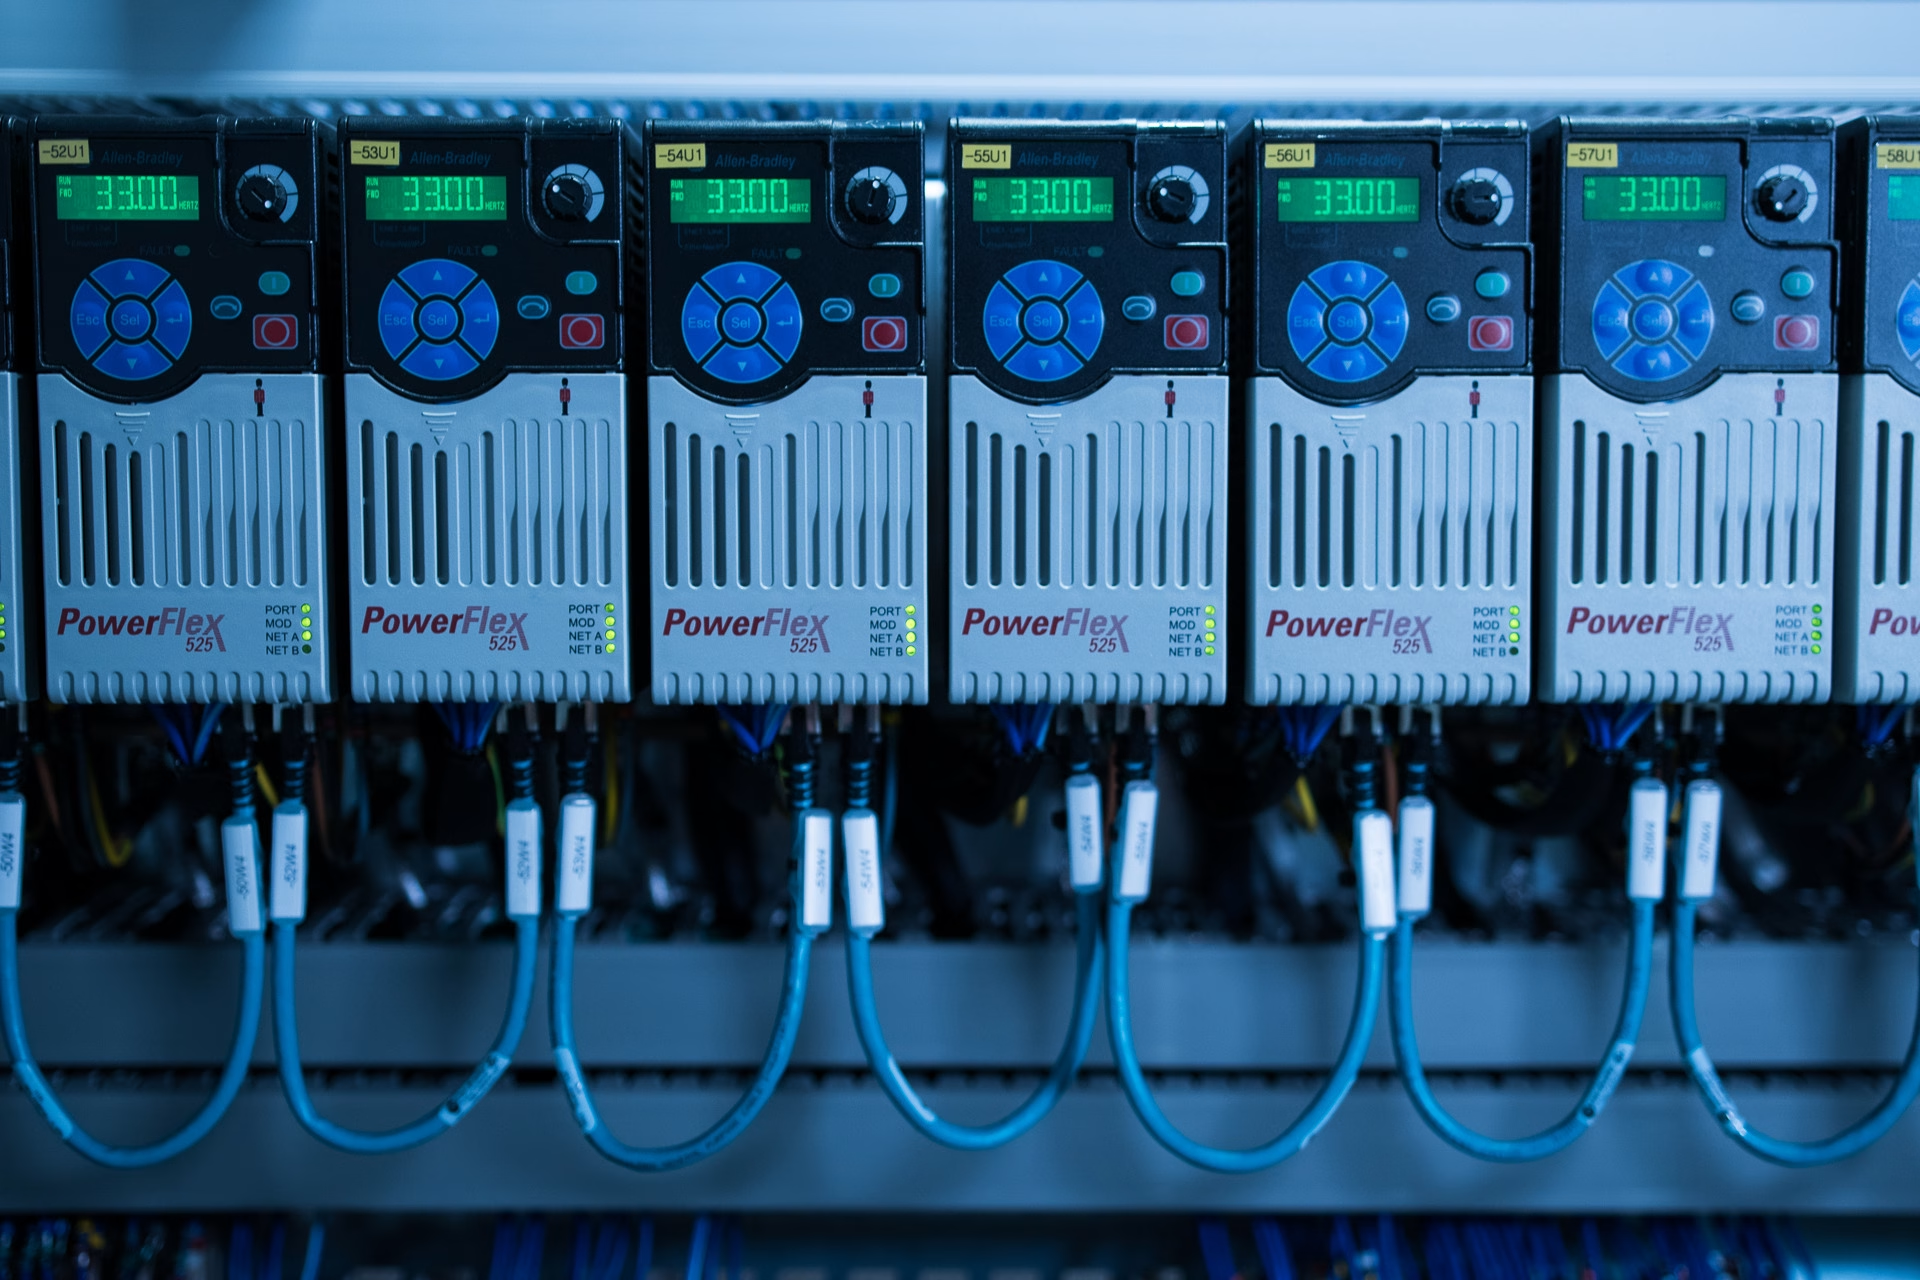
Pred začetkom projekta povezovanja na star stroj.
Najprej se vprašajmo zakaj sploh zbirati podatke. Razlog za zbiranje podatkov s strojev v večini primerov določa, katere podatke od njih potrebujete.
Na primer: Če je cilj OEE (sledenje skupni učinkovitosti opreme), moramo zbrati podatke, kot so stanje stroja, čas delovanja, čas cikla, skupno število izdelkov in število »dobrih« izdelkov.
Če je cilj spremljanje kakovosti, potem moramo pogledati procesne parametre, ki vplivajo na izdelek. Ti lahko vključujejo temperaturo, tlak, vlažnost in podobno.
Če je cilj spremljanje stanja ali prediktivno vzdrževanje, potem iščemo podatke o samem stroju, kot so vibracije ali drugi parametri, ki bi lahko kazali na poslabšanje.
Samo želja po podatkih v resnici ni dovolj trdna podlaga za zajem podatkov. Pomembna je odločitev, izračun ali postopek, ki naj bi ga ti podatki podpirali. Šele takrat se je smiselno vprašati, ali jih dotični stroj dejansko lahko zagotovi.
Ko že govorimo o strojih…
Šele ko razumemo cilj in katere podatke potrebujemo, da ga dosežemo, lahko začnemo s tehničnim poizvedovanjem. Zdaj postavljamo vprašanja, kot so:
- S katerega stroja zajemamo podatke?
- Kdo ga je izdelal in kakšne vrste je?
- Kakšen PLC je v notranjosti?
- Ali je na voljo izvorna koda za PLC?
- Ali lahko do nje dostopamo ali je zaščitena z geslom?
- Kateri komunikacijski vmesniki že obstajajo?
- Ali obstaja dokumentacija?
V osnovi se zdijo ta vprašanja preprosta, vendar vsa proizvodna podjetja na njih ne znajo zanesljivo odgovoriti. Takrat moramo odpreti krmilno omarico stroja in sami poiskati odgovore.
Se spomnite Franca od prej? On je tisti, ki nam pokaže, kje se omarica nahaja.
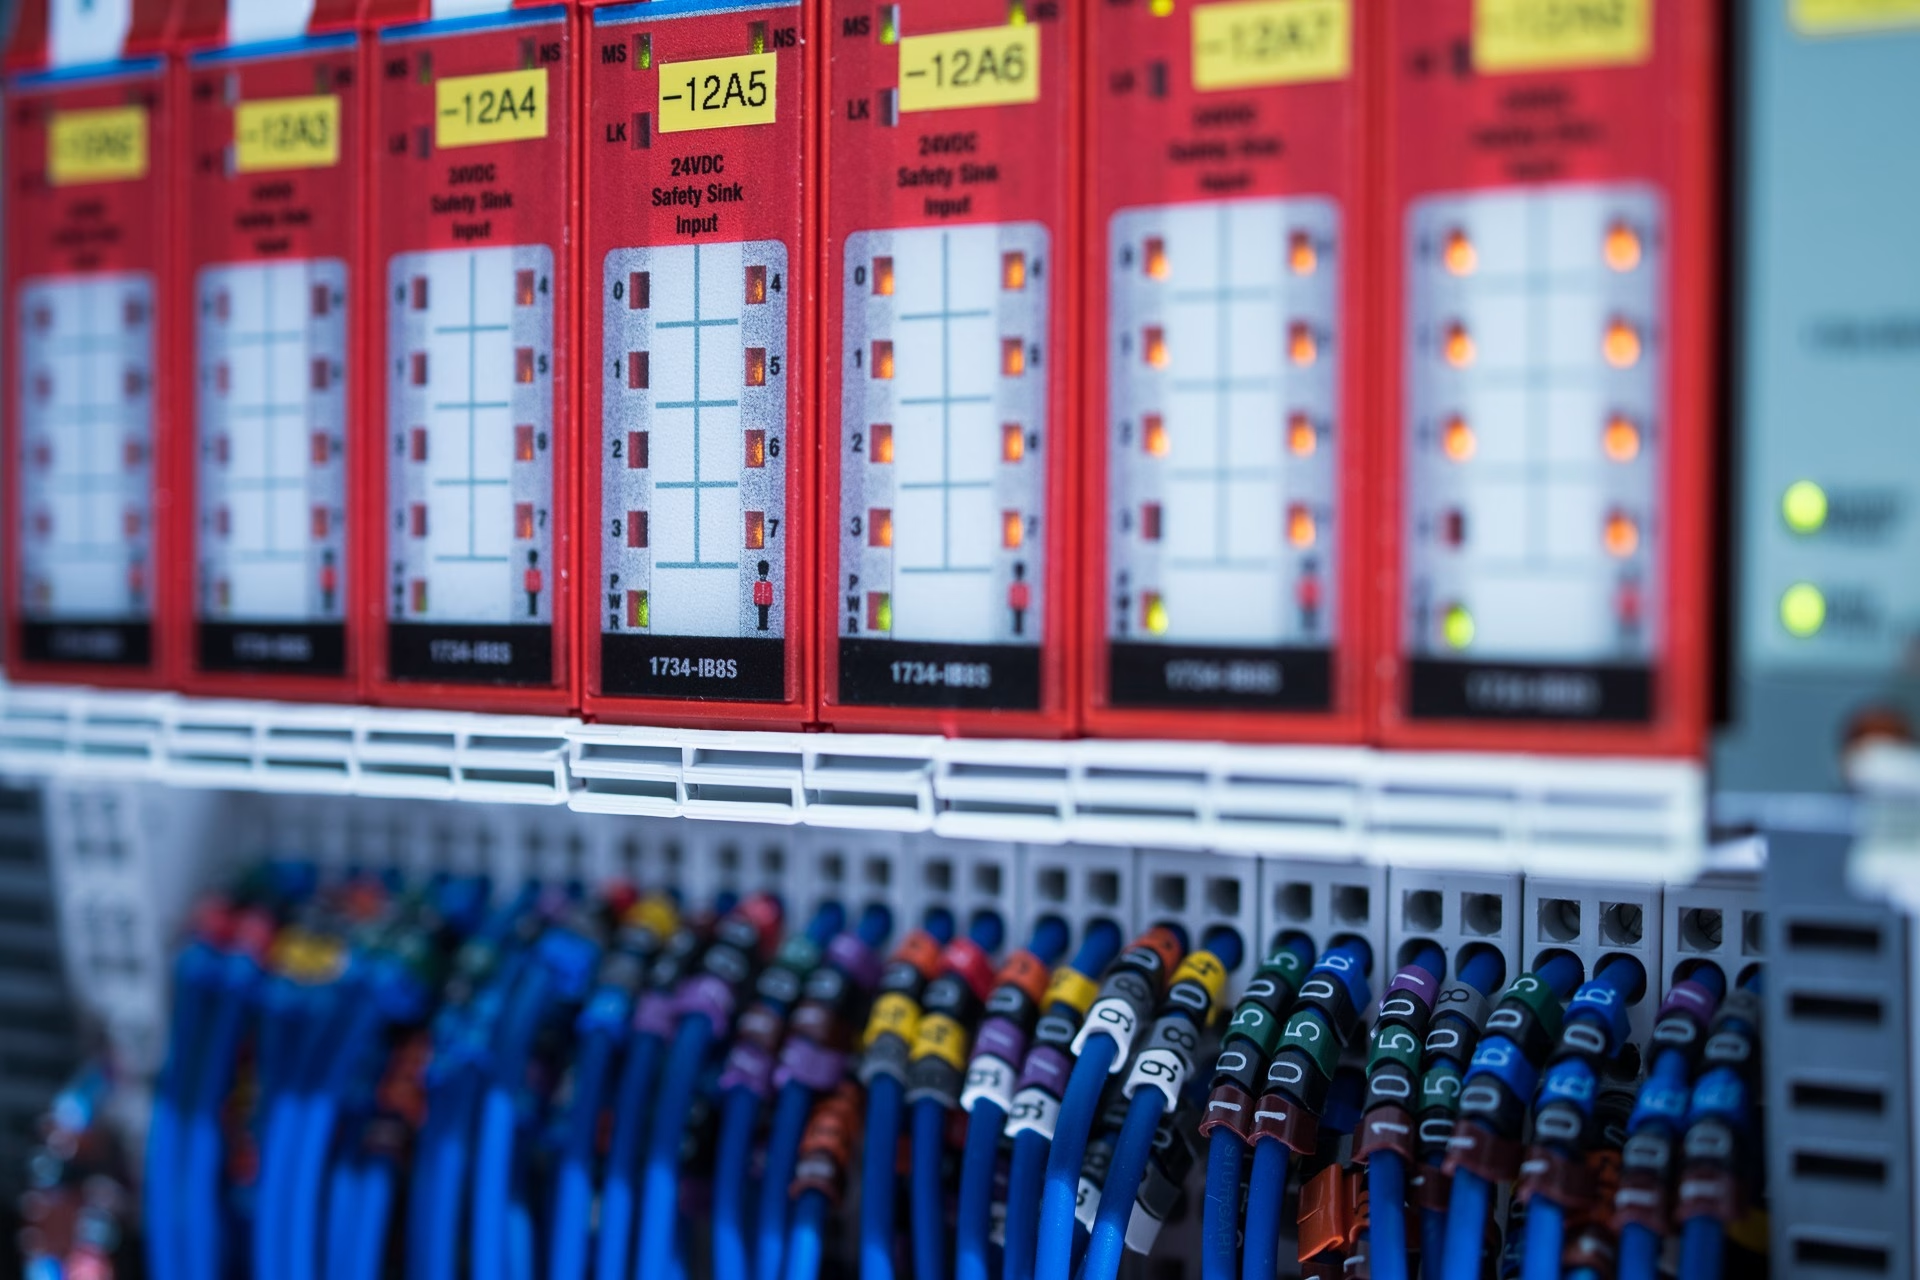
Znotraj krmilne omarice.
Tukaj se soočamo s tremi možnimi scenariji.
Upravljavec že ima podatke, ki jih potrebujemo, in že samo z vpogledom v strojno opremo natančno vemo, kako do njih dostopati. To je najboljši scenarij: identificirajte krmilnik, ugotovite kakšna komunikacija je na voljo, poiščite ustrezne podatke in jih pripeljite tja, kjer jih potrebujete.
V drugih primerih nam stroji ne dajejo neposrednih podatkov, ampak vsaj proizvajajo signale, iz katerih lahko te podatke izpeljemo. Včasih pa ne ustvarjajo niti teh signalov. Tu potem nastopijo kreativna logika naših inženirjev, dodatni krmilniki, senzorji, števci in transformatorji.
V tem primeru sploh ne gre za “pridobivanje” podatkov s starih strojev. Stroju, ki prvotno sploh ni imel možnosti komunikacije, z dodajanjem nove merilne točke omogočimo prav to.
Zajem podatkov v praksi.
Oglejmo si konkreten primer iz proizvodnega obrata.
Želimo zaznati zaustavitve na stroju za brizganje plastike. Sam stroj nam ne more povedati, da je prenehal z delovanjem, zato se lotimo drugačnega pristopa. Spremljamo drugačen signal, ki v tem primeru predstavlja delovanje – na primer senzor, ki zaznava odpiranje ali zapiranje orodja, ki izvrže izdelek iz stroja. Če je pričakovani čas cikla 30 sekund, naša logika to vrzel razlaga kot verjetno zaustavitev.
V tem primeru nam ta senzor daje le neobdelan signal, vendar s primerjavo s pričakovanim proizvodnim ciklom dobimo koristne proizvodne informacije.
Zaključek
Pridobivanje pravih podatkov iz vaših strojev je lahko tako preprosto kot povezava z obstoječim krmilnikom ali pa lahko pomeni dodajanje instrumentov in ustvarjanje logike, ki osnovne signale spremeni v smiselne informacije. Ne glede na to, je najpomembnejši del procesa vedeti, kako izgledajo pravi podatki in kakšen cilj podpirajo. Šele ko to vemo se lahko osredotočimo na to, kje in kako do njih dostopati.
Razpoložljivost podatkov pa je le prvi korak v procesu. Ko jih »izvlečemo« iz stroja, jih moramo še vedno narediti zanesljive, razumljive, ter dovolj hitro dostopne pravim ljudem in sistemom. To je razlika med samo priključitvijo stroja in dejanskim reševanjem problema s pomočjo podatkov. Na to vprašanje vam pomagamo odgovoriti v našem samo-ocenjevalnem vprašalniku: Od podatkovne podhranjenosti do podatkovno podprtih odločitev.